烨硕陶瓷

东莞市烨硕陶瓷科技有限公司 15年精密陶瓷加工经验
24小时服务热线电话:
13423214418

氧化铝硬度超硬!陶瓷雕铣时刀具磨损快,怎么破?

发表时间:2025-09-08 15:58
氧化铝(尤其是高纯度 99% 氧化铝)的莫氏硬度高达 9 级(仅低于金刚石),且脆性大、导热性差(约 30W/(m・K),远低于金属),雕铣时刀具易因 “切削高温 + 硬质点磨损” 快速失效。解决刀具磨损问题需从刀具材质匹配、刃口强化、切削参数优化、冷却润滑升级四个核心维度系统突破,针对性对抗氧化铝的 “硬” 与 “脆” 特性:

一、核心破局点 1:选对刀具材质 —— 用 “更硬” 的材料对抗氧化铝

刀具材质的硬度和耐磨性是对抗氧化铝磨损的基础,需优先选择硬度≥HV2800、导热性好、抗冲击的刀具,不同加工场景适配如下:

刀具类型核心成分 / 特性适用场景优势注意事项
聚晶金刚石(PCD)刀具金刚石晶粒烧结(硬度 HV8000-10000,导热系数 2000W/(m・K))精加工(如平面铣削、高精度孔加工)、批量生产耐磨性是硬质合金的 50-100 倍,切削刃锋利,加工表面粗糙度低(Ra≤0.2μm)不耐冲击,避免粗加工或大切深;禁止加工含铁、镍的材料(会加速金刚石碳化)
立方氮化硼(PCBN)刀具氮化硼晶粒烧结(硬度 HV4000-5000,耐高温 1300℃)半精加工 / 精加工(如高硬度氧化铝(≥95% 纯度)的轮廓铣削)耐高温性优于 PCD,抗冲击性略强,可承受中等切削负荷导热性低于 PCD(约 130W/(m・K)),需加强冷却;加工表面粗糙度略逊于 PCD(Ra≈0.4-0.8μm)
超细晶粒硬质合金刀具WC-Co 合金(晶粒尺寸 0.5-1μm,硬度 HV1800-2200)+ 金刚石涂层(DLC 或 AlCrN 涂层)粗加工(如毛坯去除、大余量切削)、小批量生产成本低于 PCD/PCBN,抗冲击性好,适合氧化铝的 “去余量” 阶段需做涂层强化(无涂层时磨损速度是 PCD 的 20 倍以上);刃口需钝化处理,避免崩刃
金属陶瓷刀具Ti (C,N)-Ni/Co 基(硬度 HV1600-1900,导热性中等)中低纯度氧化铝(≤90% 纯度)的半精加工抗粘结磨损能力强,切削时不易粘刀耐磨性和硬度低于 PCD/PCBN,不适合高纯度氧化铝;脆性较大,需控制切削力

二、核心破局点 2:强化刀具刃口 —— 避免 “刃口崩损” 加剧磨损

氧化铝脆性大,切削时易产生 “硬质点冲击”,若刀具刃口锋利但无强化,易出现 “微崩刃”,进而导致磨损速度翻倍。需通过以下 2 种刃口处理方式提升抗冲击性:

  1. 刃口钝化处理(关键)
    • 原理:将刀具原始锋利刃口(刃口半径≤0.005mm)打磨成 “微小圆弧”(刃口半径0.01-0.03mm),减少刃口应力集中,避免瞬间冲击导致的崩损。

    • 方式:采用 “毛刷钝化” 或 “喷砂钝化”(而非砂轮钝化,避免刃口烧伤),钝化后用显微镜检测刃口完整性(无缺口、无毛刺)。

    • 效果:可使刀具抗崩损能力提升 30%-50%,间接延长刀具寿命 20% 以上。

  2. 刃口涂层强化(叠加 buff)
    • 针对 PCD/PCBN 刀具:无需涂层(自身硬度已足够),但可做 “金刚石抛光处理”,降低刃口表面粗糙度(Ra≤0.02μm),减少切削时的摩擦磨损。

    • 针对硬质合金刀具:必须做涂层!优先选择AlCrN 涂层(耐高温 800℃,硬度 HV3000)或DLC(类金刚石)涂层(硬度 HV2500-3000,摩擦系数≤0.15),涂层厚度控制在 3-5μm(过厚易脱落),确保涂层与基体结合力≥50N(通过划痕试验验证)。

三、核心破局点 3:优化切削参数 —— 用 “低负荷” 减少刀具磨损

氧化铝导热性差,切削时高温易集中在刃口,若参数不当(如切深过大、进给过快),会加剧刀具 “热磨损” 和 “机械磨损”。需遵循 “高转速、小切深、慢进给” 原则,具体参数参考如下(以 Φ10mm 刀具为例):

加工阶段刀具类型主轴转速(rpm)进给速度(mm/min)切深(ap,mm)核心逻辑
粗加工(去余量)超细晶粒硬质合金(AlCrN 涂层)6000-1000080-1500.1-0.3小切深减少单次切削负荷,避免刀具过载;中转速平衡效率与发热
半精加工PCBN 刀具10000-15000150-2500.05-0.1提高转速降低切削力(切削力与转速成反比),中等进给提升效率
精加工PCD 刀具15000-25000200-3500.02-0.05高转速减少切削热停留时间(避免刃口高温软化),小切深保证加工精度,慢进给减少刃口摩擦

  • 关键提醒:

    1. 避免 “一刀切”:粗加工后需清理工件表面碎屑(氧化铝碎屑硬度高,若残留会导致刀具 “二次磨损”),再进行半精 / 精加工。

    2. 路径优化:采用 “顺铣”(刀具旋转方向与进给方向一致)替代 “逆铣”,顺铣时切削力方向向下,减少刀具与工件的摩擦,降低磨损;拐角处设置 “圆弧过渡”(半径≥刀具直径的 1/2),避免进给方向突变导致的冲击磨损。


四、核心破局点 4:升级冷却润滑 —— 带走热量 + 减少摩擦

氧化铝切削时的高温(局部温度可达 800-1200℃)是刀具磨损的 “隐形杀手”,需通过高效冷却润滑系统,将刃口温度控制在刀具耐受范围内(PCD 刀具≤700℃,PCBN 刀具≤1200℃):

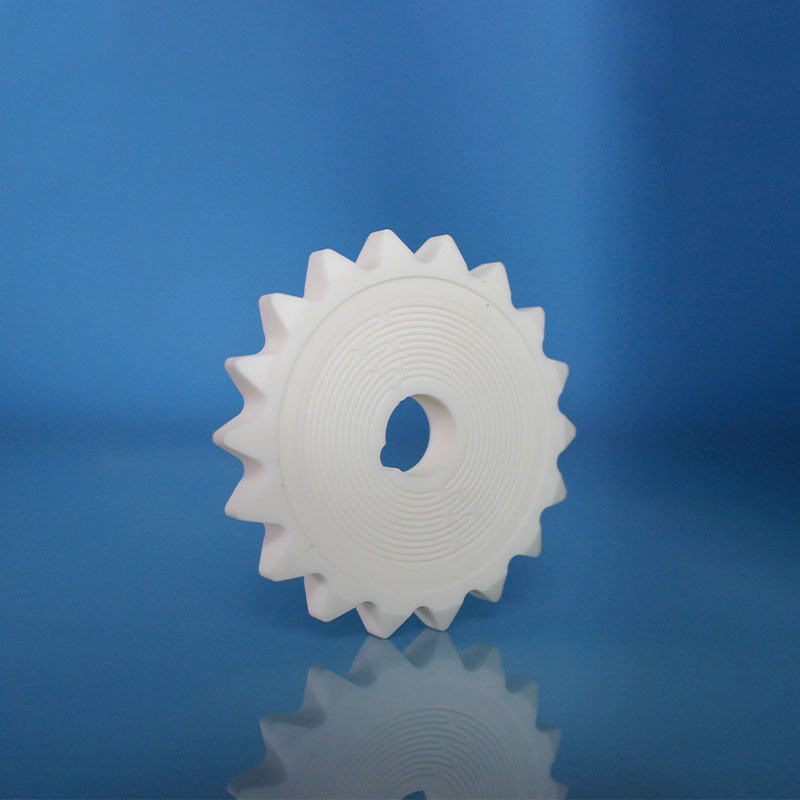
氧化铝


  1. 优先选择 “高压油雾冷却(MQL)”
    • 原理:将切削油(推荐酯类合成油,润滑性好、挥发性低)与压缩空气混合,形成 0.8-1.2MPa 的高压油雾,直接喷射到切削刃(油雾颗粒直径≤5μm,可渗透至切削区),既能带走热量,又能在刃口形成润滑膜,减少摩擦磨损。

    • 优势:冷却效率是传统浇注冷却的 3-5 倍,且油雾用量少(每小时 5-10mL),避免工件污染;尤其适合 PCD 刀具(不溶于酯类油,无腐蚀风险)。

  2. 次选 “高压水基冷却(带过滤)”
    • 若加工场景不允许油雾(如医疗陶瓷),可采用 “高压水基冷却液”(浓度 8%-10% 的乳化液,需添加防锈剂),冷却压力≥0.5MPa,喷嘴对准切削刃(与刃口距离≤10mm),确保冷却液覆盖切削区。

    • 关键:必须加装 “10μm 精度过滤器”,避免氧化铝碎屑混入冷却液,导致刀具 “磨粒磨损”(碎屑会随冷却液循环划伤刃口)。

  3. 禁止 “干切”
    • 氧化铝干切时,刃口温度会瞬间超过 1000℃,PCD 刀具会因 “热碳化”(C+O₂→CO₂)失效,硬质合金刀具会因 “热软化”(硬度下降 50% 以上)快速磨损,干切状态下刀具寿命仅为冷却状态的 1/10-1/5。

五、辅助保障:刀具维护与寿命监测 —— 避免 “超期服役”

  1. 刀具预调与校准
    • 每次装刀前,用 “刀具预调仪” 检测刀具的跳动量(≤0.005mm)和刃口磨损情况,跳动量过大易导致 “偏心磨损”(刃口局部过载),需重新装夹或更换刀具。

      氧化铝

  2. 实时磨损监测
    • 简易方式:加工过程中观察切削声音(正常为 “均匀沙沙声”,若出现 “刺耳尖叫” 或 “卡顿声”,说明刀具已严重磨损)、工件表面质量(出现 “毛刺增多”“表面粗糙”,需停机检查)。

    • 精准方式:加装 “刀具磨损监测系统”(如光学传感器或力传感器),实时采集刃口磨损量(当磨损量≥0.1mm 时,系统自动报警提示换刀)。

  3. 刀具存储与保养
    • PCD/PCBN 刀具需单独存放(避免与硬质合金刀具碰撞,导致刃口崩损),存放环境保持干燥(湿度≤60%),避免涂层受潮脱落;硬质合金刀具使用后需清理刃口碎屑(用软毛刷,禁止用钢丝刷),涂抹防锈油。

总结:不同场景的 “刀具方案” 推荐

  • 批量生产高精度氧化铝件(如陶瓷插芯、传感器外壳):PCD 刀具 + 高压油雾冷却 + 高转速小切深,刀具寿命可达 500-1000 件 / 把。

  • 小批量高硬度氧化铝件(如 99% 氧化铝结构件):PCBN 刀具(半精)+PCD 刀具(精)+ 顺铣路径,平衡成本与精度。

  • 低成本粗加工(如氧化铝毛坯去余量):超细晶粒硬质合金(AlCrN 涂层)+ 高压水基冷却 + 小切深多道次,避免刀具过载。


通过以上组合措施,可将氧化铝雕铣的刀具寿命提升 3-10 倍,同时减少因刀具磨损导致的 “尺寸超差”“表面崩边” 等问题,兼顾效率与加工质量。
分享到:
友情链接: 陶瓷精雕机    陶瓷雕铣机  陶瓷雕铣机厂家
—————————————————————————————————————————————————————————————————————————陶瓷
Yeshuo Taoci
烨硕陶瓷科技有限公司
Ceramic processing technology enterprises
24小时服务热线:
18823672556